 日本語

ステンレス鋼の表面仕上げ用ホワイトフェージドアルミニウム
ステンレス鋼は耐食性があり清潔な外観を維持するため選ばれますが、間違った研磨剤を使用すると表面が損傷を受ける可能性があります。炭素鋼の汚染、不均一な傷のパターン、過度の熱、微粒子や制御不能な粗さなど、これらの要因により最終部品の品質が低下する可能性があります。ステンレス鋼シート、溶接部品、タンク、キッチン機器、バルブ、建築パネル、精密部品を扱う購入者にとって、研磨剤の選択は切断速度だけではなく、表面の清潔さ、再現性、および下流工程における安全性を考慮する必要があります。
ホワイトフェージドアルミニウム ステンレス鋼の表面仕上げに最適な実用的な研磨剤です。このプロセスでは硬く鋭く、きれいで研磨された鉱物研磨材が必要です。ブラスト、マット仕上げ、バリ取り、溶接洗浄、コーティング準備、および制御された表面仕上げに使用できます。ブラウン・フューズド・アルマイトと比較して、ホワイト・フューズド・アルマイトは純度がより高く、鉄分汚染のリスクが低いので、ステンレス鋼の表面が明るく、暗い金属の残留物が残らないようにする必要がある場合、特に重要です。
ホワイト・フェーズド・アルミニウムとは何ですか?
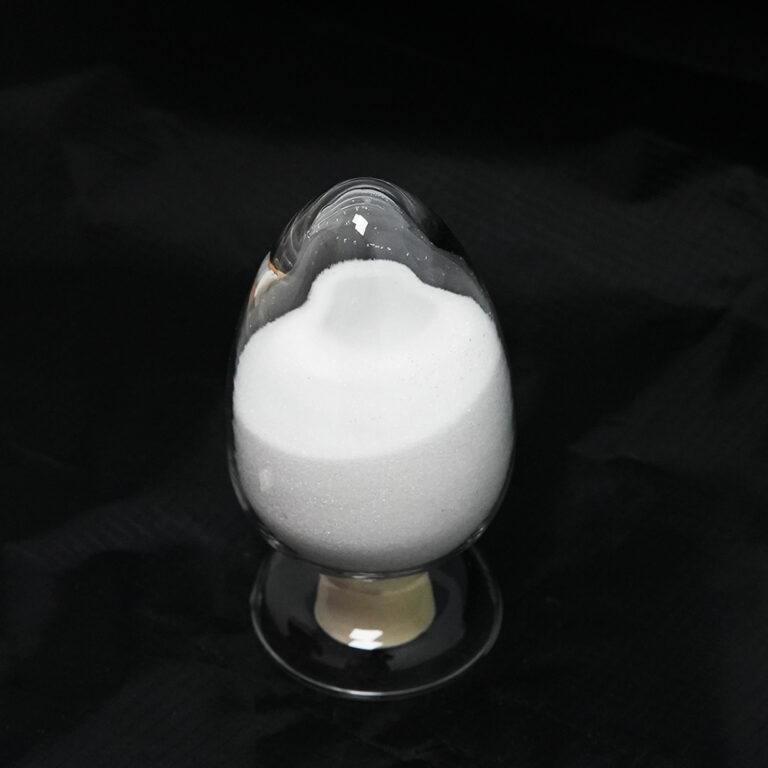
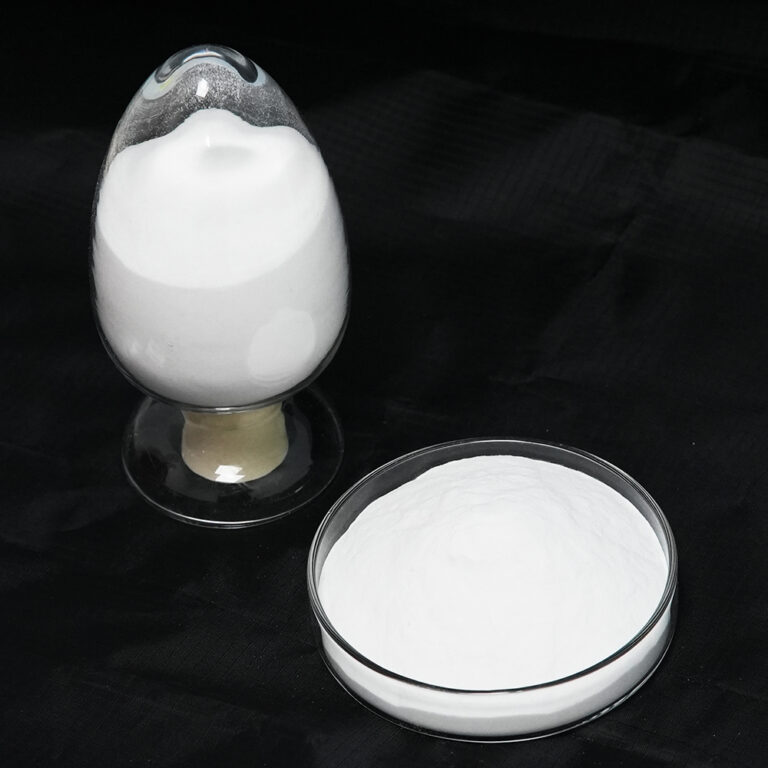
ホワイトフェージドアルミニウム, WFAとも呼ばれる白色アルミニウム酸化物または白色コランダムは、電気アーク炉で高純度のアラマイトを溶融して製造されます。冷却、粉砕、磁気分離および選別を経て、FEPA F グリット、FEPA P グリット、JIS 粉末およびミクロン粉末などのさまざまな規格で角状の研磨粒子または粉末になります。
ステンレス鋼の仕上げについては、購入者は通常、ミクロンサイズの粉ではなくWFAグレードの砥粒に注目します。主な購買ポイントは、粒子サイズ、形状、磁性成分、粉塵レベル、清潔度、再利用性、および仕入先がバッチごとに同じ表面仕上げ結果を維持できるかどうかです。
WFAがステンレス鋼にうまく機能する理由
- 低鉄分による汚染リスクは、ステンレス鋼を暗い汚れや表面の汚染から守ります。
- 高い硬度は酸化物の除去、バリ取り、表面の仕上げに強い切削力を与えます。
- 角形粒子は、コーティング、塗装、接着プロセスにおいて明確な表面プロファイルを形成します。
- 清潔な白色は、精密仕上げの際に表面の清潔さをより容易に監視できます。
- 安定したグレードは、粗さ、サテン状の質感、および再現性の高い生産結果を制御するのに役立ちます。
ステンレス鋼の推奨WFA砥石サイズ
適切な砥粒サイズは、始原表面、必要な仕上げ、および次の工程に依存します。粗砥粒は溶接による変色やスケール、重い汚染をより速く除去しますが、より攻撃的なプロファイルを残します。細砥粒はより滑らかなマットまたはサテン仕上げを生み出しますが、材料をよりゆっくり除去します。購入者は、生産仕様を決定する前に、実物のステンレス鋼サンプルでテストを行うべきです。
| ステンレス鋼加工プロセス | 一般的なWFAサイズ | 実用的な結果 |
| 強力な洗浄性能と硬質なプロファイル | F36-F60 | 酸化物やスケール、古いコーティングを迅速に取り除きます。薄いステンレス鋼には慎重に使用してください。過剰な傷を付けないようにしてください。 |
| 一般的な洗浄およびコーティング準備 | F60-F100 | バランスのとれた洗浄速度と表面プロファイル。コーティングの付着試験の有用な開始範囲。 |
| サテンまたはマット仕上げ | F100-F150 | ステンレス鋼製の表面、パネル、機器部品の質感がよりコントロールされ、視覚的に美しくなります。 |
| きれいに仕上げられ、わずかなバリが残らない | F150-F220 | 精密部品や薄い部品に、より少ない衝撃とより細かいスクラッチパターンを実現します。 |
| 非常に細かい仕上げまたはラッピング | 240メッシュ、325メッシュ、またはミクロングレード | プロセスがブラストからスラリー仕上げ、ラッピング、またはポリッシングサポートへと移行する場合にのみ使用されます。 |
用途によって選ぶ方法
塗装または接合前のコーティングの準備
ステンレス鋼のコーティングの準備には、表面が接着性に十分なほど清潔である必要があり、過剰に研磨されてはなりません。多くの購入者はまずF60、F80、またはF100を使用し、その後、粗さ、コーティング厚さ、接着性などの結果を確認します。コーティングが薄い場合は、コーティングが透過して見えるプロファイルにならないように、より細かいグレードが必要になる場合があります。
可視的なサテン仕上げまたはマットステンレス仕上げ
最終的な表面が目に見える状態になるまで、研磨剤はランダムな深い傷のない均一な質感を生み出さなければなりません。F100-F150は通常、実用的な試用範囲です。購入者は、ブ ラスト圧、ノズル距離、媒体流量、部品の動きを制御すべきです。同じ砥粒でも、異なる使用条件下では異なる結果を生み出す可能性があるからです。
バリ取りとエッジ処理
ステンレス製のプレス部品、機械加工部品、レーザーカットエッジについては、WFAは軽いバリやシャープなエッジを取り除きます。F120-F220は、部品が薄い場合やエッジが正確に保持される必要がある場合に多く使用されます。より粗いサイズではバリがより速く取り除けるかもしれませんが、圧力が高すぎると部品の形状が変わってしまう可能性があります。
溶接洗浄およびヒートティント除去
溶接されたステンレス鋼は、パッシベーション、コーティング、または組み立ての前に洗浄が必要になる場合があります。F60-F100は、溶接部の変色や局所的な酸化除去を検査するために使用できます。購入者は、カーボン鋼と以前接触した爆破媒体を混合して使用するべきではありません。再利用された汚染された媒体はステンレス鋼表面に鉄を付与する可能性があるためです。
ステンレス鋼に関するWFA対他メディアの対立
ガラスビーズはより柔らかいショットペインティング効果を生み出すことができますが、重い不純物を除去する速度が遅く、ホワイトフューズドアルマナのような鋭い、固定されたプロファイルを生み出すことはできません。ブラウンフューズドアルマナは強度が高く価格も手頃ですが、ステンレス鋼のクリーン加工には不純物や色の混入のリスクが高くなります。シリコンカーバイドは切削力が強く、しかしその鋭さがあまりにも高い場合やコストが一般的なステンレス鋼仕上げには高すぎる場合があります。ステンレス鋼加工用のクリーンで鋭く、操作が容易な砥材を求める場合、通常はホワイトフューズドアルマナを選びます。
よくある質問
白色融合アルミニウムはステンレス鋼の表面仕上げに安全ですか?
はい、クリーンで硬質かつ低鉄分のアブラシブが必要な場合に一般的に使用されます。メディアおよび装置は炭素鋼による汚染がないようにする必要があります。
ステンレス鋼のブラストに最初にどの粒度をテストすべきですか?
コーティングの準備には、F60-F100が実用的で使いやすい範囲です。目に見えるマット仕上げには、F100-F150がより適しています。
WFAはステンレス鋼の溶接部の変色を解消できますか?
これは酸化物やヒートインクを取り除くのに役立ちますが、最終的なプロセスは実際の溶接条件とあらゆるパスシバレーションの要件に合わせてテストする必要があります。
WFAはガラスビーズよりも優れていますか?
仕上げによって異なります。ガラスビーズはより柔らかい仕上がりになりますが、WFAはより速く切断でき、よりシャープな表面形状を生み出します。